 2021, Vol. 41
引用本文 |

| 镀锡板中钙铝酸盐夹杂物的形成及控制 |  [PDF全文] |


2. 华北理工大学冶金与能源学院,河北 唐山 063210;
3. 唐山市特种冶金及材料制备重点实验室,河北 唐山 063210
2. College of Metallurgy and Energy, North China University of Science and Technology, Tangshan 063210, Hebei, China;
3. Tangshan Special Metallurgy and Material Preparation Laboratory, Tangshan 063210, Hebei, China
镀锡板,俗称马口铁,是指两面镀有商业纯锡的冷轧低碳薄钢板或钢带[1],具有强度高、成形性好、耐腐蚀等优良性能[2],被广泛应用于食品及材料的包装、油脂罐、化学品罐以及其他杂罐。其制备过程是将低碳钢轧制成约2 mm厚的钢板,经酸洗、冷轧、电解清洗退火、平整、剪边加工,再经清洗、电镀、软熔、钝化处理、涂油后剪切成镀锡板板材成品,镀锡板表面质量好坏很大程度上取决于基板是否存在表面缺陷。
镀锡板缺陷主要有:线状缺陷、孔状缺陷、表面“白斑”等,周旬等采用SEM、EDS等检测手段在大量现场试样分析的基础上,研究了镀锡产品边部线状缺陷的生长机制及遗传规律,得出炼钢夹杂物、热轧边部翘皮、精整时板带材之间错动划擦等均会引起镀锡板边部线状缺陷[3]。王健等研究了镀锡板表面“白斑”缺陷产生的原因,主要包括:夹杂类表面缺陷、铁粉压入类缺陷、氧化铁皮压入类缺陷以及清洗液的残留[4]。这些缺陷大都由浇铸过程中卷入的中间包覆盖剂、耐火材料、结晶器保护渣以及轧制过程压入的氧化铁皮、表面残留物等引起。特别要指出的是,钢中的非金属夹杂物易造成镀锡板的表面质量缺陷[5-7],尤其是当夹杂物的几何尺寸较大时,镀锡板处于拉伸状态下会在夹杂物处产生应力集中而导致裂纹或被直接拉断[8]。尽管目前对夹杂物几何尺寸的大小界定没有统一的认识,但是根据Yogeshwar Sahai等的研究结果表明,不同的冶炼方法、轧制工艺、成型方法均具有不同的临界尺寸,但相同的是其均会给镀锡板的后续加工、使用性能带来不利的影响[9]。因此,若要提高板材质量,必须对金属和非金属杂质的种类、性质、含量等进行严格控制[10]。
为进一步实现对镀锡板中大尺寸钙铝酸盐夹杂物的控制,某公司优化了镀锡板的生产工艺,通过控制转炉下渣、RH精炼过程、中间包流场优化这3方面,减少大尺寸夹杂物,从而降低点状缺陷的发生率,为提高铸坯洁净度、改善镀锡板基板质量提供了一定的借鉴意义。
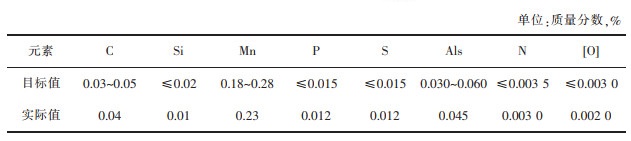
1 镀锡板中大尺寸钙铝酸盐夹杂物的控制 1.1 镀锡板生产工艺目前,某公司生产镀锡板的工艺为BOF镇静出钢-RH-CC,工艺流程如图 1所示,钢种成分如表 1所列。转炉出钢采用完全镇静脱氧工艺,出钢过程加入钢砂铝脱氧剂进行脱氧,采用高碳锰铁或微碳锰铁配锰,同时加入小粒白灰和缓释脱氧剂等渣料,在RH精炼时采用轻处理模式处理钢水,不进行钙处理,采用一机双流的立弯式连铸机浇注钢水。但是在轧板中能够发现较多的不变形的钙铝酸盐,在镀锡板钢带呈点状缺陷。
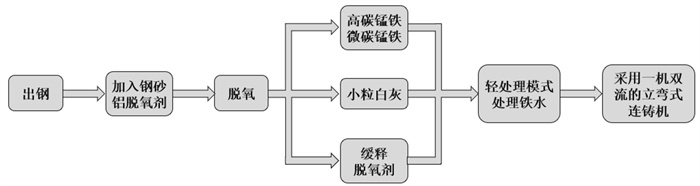 |
| 图 1 某公司镀锡板生产工艺流程 |

|
表 1 常见镀锡板钢种成分 |
某公司生产的镀锡板存在点状的缺陷,宏观观察显示为“白斑”,如图 2(a)所示,缺陷长度一般小于1 mm,集中在带钢上表面,在宽度方向呈散乱无规律分布,如图 2(b)所示。后续包装制罐类企业加工时不良罐率达到10%~20%,严重制约了包装制罐类企业加工效率。不良罐主要是在变形较大位置出现砂眼、开裂或暗裂等现象,如图 2(c)所示。
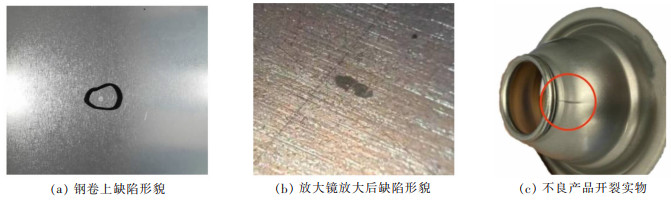 |
| 图 2 镀锡板中点状缺陷形貌 |
为探究夹杂物成分,对镀锡板“白斑”缺陷处进行取样分析, 采用扫描电子显微镜观察,发现夹杂物主体部分已经脱落,对于残留的夹杂物使用能谱仪进行成分分析,分析发现缺陷处夹杂物主要由Ca、Al、O、Fe等元素组成,夹杂物形貌和成分如图 3所示。
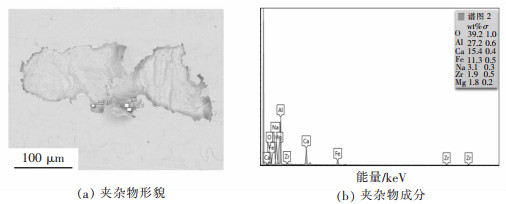 |
| 图 3 电子显微镜下镀锡板“白斑”处钙铝酸盐夹杂物形貌和成分 |
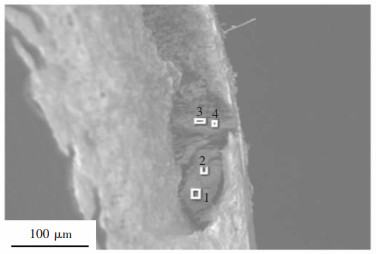
通过对不良产品实物缺陷处夹杂物形貌的观察发现,如图 4所示,缺陷处夹杂物呈现椭球形。
 |
| 图 4 扫描电子显微镜下缺陷处夹杂物形貌 |
对图 4标注的4处取样,利用能谱仪进行成分分析,结果如表 2所列。由表 2可知,O、Al、Ca这3种元素的含量最高,且其含量之和占总量的95%以上,因此,夹杂物的主要成分为Al-Ca-O类夹杂物。
|
|
表 2 电子显微镜下钙铝酸盐夹杂化学成分 |
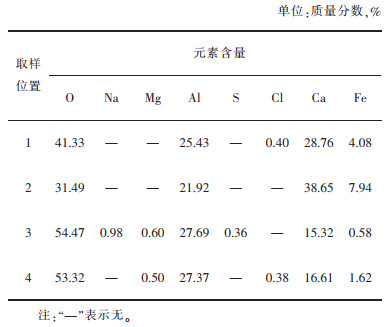
由于镀锡板在生产过程中不进行钙处理,因此,推测大尺寸钙铝酸盐夹杂物主要来源于钢包顶渣或中间包渣。统计该公司2021年1月至2021年5月中旬生产的71 496 t镀锡板,不同炉次与不同连铸坯中钙铝酸盐夹杂物引起的缺陷发生率如表 3所列。
|
|
表 3 不同炉次与不同连铸坯中钙铝酸盐夹杂物缺陷发生率 |
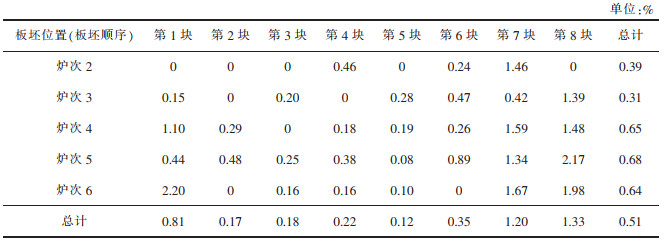
由表 3可知,钙铝酸盐夹杂物缺陷发生率与其在板坯中的位置具有显著对应关系,具体的变化趋势可由图 5得出,主要发生在板坯的第1、7、8块,即主要集中在交接坯和尾坯上。因此,分析认为钢包顶渣卷入钢水产生的钙铝酸盐夹杂物是缺陷发生的主要原因。
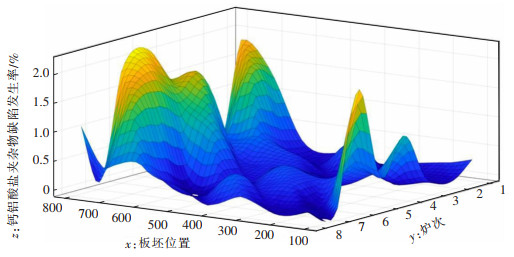 |
| 图 5 不同炉次与不同部位的夹杂物缺陷发生率变化趋势 |
转炉终渣有很强的氧化性,且成分复杂,下渣量过大不仅有二次氧化钢水中不易去除微小夹杂物的危害,还增加了钢包顶渣外来夹杂物的来源。因此,通过控制转炉下渣,能够有效提高钢水洁净度。如图 6所示,转炉下渣指数控制在200以内,钢包顶渣中TFe含量明显降低。优化前,钢包顶渣中的TFe含量约为2.5%,控制转炉下渣量后,钢包顶渣中的TFe含量约为1.8%。因此,控制转炉下渣量,可以有效提高钢水洁净度并减少外来夹杂物来源。
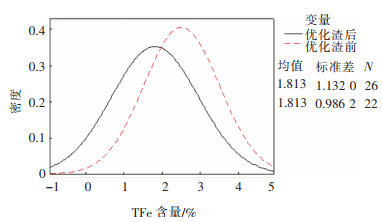 |
| 图 6 钢包顶渣TFe含量的对比 |
针对类似低碳铝镇静钢工艺的镀锡板来说,只有快速完成RH合金化和均匀成分,才能提高RH去除夹杂的效率,为了保证去除夹杂物的效果采取如下措施:
1)保证RH环流管的数量和裸露程度,即保证RH的环流效果;
2)使用残钙含量更低的合金,减少内生钙铝酸盐的概率;
3)RH冶炼过程禁止吹氧升温;
4)保证合金化纯循环时间≥8 min。通过上述措施能有效提高钢水洁净度,镀锡板全氧含量能达到1.5×10⁻⁵以下。
2.3 中间包流场优化效果为了增加钢液在中间包中的停留时间,以使得大尺寸钙铝酸盐夹杂物在中间包中上浮去除,在中间包上增加高挡墙,以便优化中间包流场结构,挡墙的加入位置如图 7(a)所示。分别从挡墙前后取钢样分析,通过自动扫描电镜分析钢中 > 5 μm夹杂物数量密度,结果如图 7(b)所示,挡墙后 > 5 μm夹杂物数量密度都显著低于挡墙前,增加挡墙后,钢中 > 5 μm夹杂物的去除率提高了55.4%。
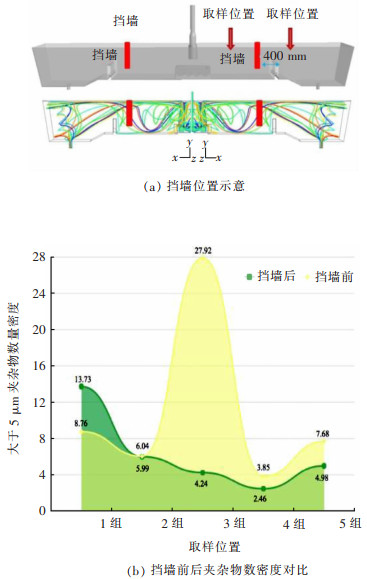 |
| 图 7 中间包流场优化效果对比 |
综上,在对镀锡板中大尺寸钙铝酸盐夹杂物的形貌、成分、分布规律等进行分析后,得出该公司的生产工艺会使镀锡板产生宏观的“白斑”缺陷,这是一种点缺陷,且在成品中表现为砂眼、开裂和暗裂。为解决这一问题,该公司在冶炼阶段分别从3个方面对镀锡板的冶炼工艺进行优化,如图 8所示,目的是控制其中大尺寸钙铝酸盐夹杂物,避免夹杂物的生成、提高夹杂物的去除效率、降低钢液中夹杂物的密度,从而提高镀锡板的生产、加工性能。
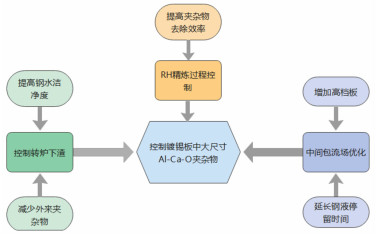 |
| 图 8 控制大尺寸钙铝酸盐夹杂物的优化工艺措施 |
1)钢中的大尺寸钙铝酸盐会导致镀锡板的产品缺陷,在镀锡板中表现为“白斑”缺陷,在成品中表现为砂眼、开裂或暗裂等现象。
2)通过控制转炉下渣量,转炉下渣指数控制在200以下,可以提高钢水洁净度并减少外来夹杂物来源,通过实施RH高效利用技术表明,可以有效去除钢中夹杂物,提高钢水洁净度,镀锡板全氧含量能达到1.5×10⁻⁵以下。
3)在中间包增加挡墙,有助于降低夹杂物数量密度,钢中 > 5 μm夹杂物的去除率提高55.4%。
| [1] |
范聪聪, 莫志英, 李海旭, 等. 镀锡板基板钢铸坯夹杂物的检测与表征[J]. 连铸, 2021, 46(3): 24-27. |
| [2] |
庞在刚, 罗衍昭, 陈斌, 等. 镀锡基板线状缺陷控制[J]. 中国冶金, 2016, 26(2): 62-65. |
| [3] |
周旬, 艾矫健, 王晓东, 等. 镀锡产品边部线状缺陷分析与改进[J]. 钢铁钒钛, 2016, 37(5): 162-168. |
| [4] |
王健, 杜明山, 王锋, 等. 马口铁表面"白斑"缺陷成因分析[J]. 轧钢, 2013, 30(4): 16-18. |
| [5] |
钟鹏, 刘启龙. 镀锡板表面翘皮缺陷形成原因分析[J]. 连铸, 2020, 45(3): 43-46. |
| [6] |
袁纲, 杨枝超, 唐树平, 等. 镀锡板夹杂缺陷分析及控制[J]. 连铸, 2020, 45(6): 62-67. |
| [7] |
杜国锋, 胡建军, 王爱红, 等. 镀锡板表面锈斑缺陷成因及生产控制方法确定[J]. 钢铁, 2020, 30(10): 931-936. |
| [8] |
季思凯, 王林. 原板夹杂引起的镀锡板表面缺陷分析[J]. 物理测试, 2003, 21(5): 30-34. |
| [9] |
YOGESHWAR S. Tundish technology for casting clean steel: A review[J]. Metallurgical and Materials Transactions B, 2016, 47(4): 2095-2106. |
| [10] |
薄炜. 镀锡板点状缺陷产生原因[J]. 理化检验(物理分册), 2021, 57(6): 78-81. |